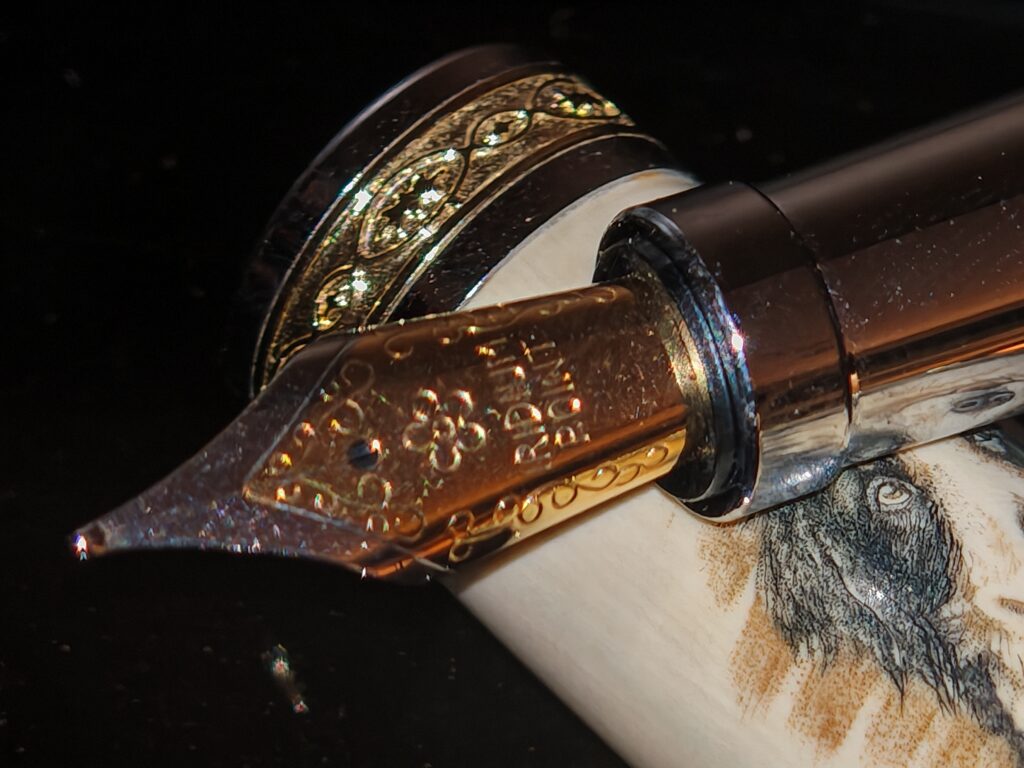
Gulička menšia ako milimeter, zváraná pri teplote 2500 °C. Rez kotúčom tenším ako ľudský vlas. Šestnásť krokov predtým, ako sa hrot prvýkrát dotkne atramentu. Toto je príbeh najmenšej a najprecíznejšej súčiastky každého plniaceho pera — a dôvod, prečo dobrý hrot stojí viac ako celé pero.
Kroky výroby
- Materiál a legovanie
- Valcovanie plechu
- Vysekanie polotovaru
- Dýchací otvor
- Tvarovanie do oblúka
- Zváranie guľôčky
- Prvé brúsenie
- Štiepenie štrbiny
- Zarovnanie hrotov
- Leštenie a skúška
- Kto dnes vyrába hroty
Hrot plniaceho pera je súčiastka dlhá dva a pol centimetra, hrubá desatinu milimetra a vážiaca menej ako gram. A predsa je to najdrahšia a technologicky najnáročnejšia časť celého pera. Pri prémiových modeloch predstavuje cena samotného hrotu často polovicu ceny celého výrobku.
Dôvod je v tom, koľko presných operácií musí prebehnúť, kým sa z kúska plechu stane nástroj, ktorý kladie kontrolovanú stopu atramentu na papier. Talianska firma Santini Italia uvádza, že ich 18-karátový zlatý hrot prejde viac ako šestnástimi ručnými krokmi predtým, ako sa prvýkrát dotkne atramentu. Priemyselná výroba oceľových hrotov má krokov menej, ale princíp zostáva rovnaký.
Nasledujúci text sleduje celú cestu — od plechu cez zváranie guľôčky pri teplote, ktorá by roztavila samotný hrot, až po posledné leštenie rukou remeselníka, ktorý hrot vyskúša v desiatkach polôh, kým ho pustí z ruky.
Východisková surovina
Materiál — zlato, oceľ alebo titán
Prečo sa 18 kt zlato leguje meďou a prečo oceľ nie je „lacnejšia náhrada“
| Zlato 14 kt | 585/1000 čistého zlata + meď, striebro, niekedy nikel či paládium |
| Zlato 18 kt | 750/1000 čistého zlata — mäkšie, pružnejšie, drahšie |
| Nehrdzavejúca oceľ | typicky austenitická (304, 316L) alebo pružinová oceľ |
| Titán | okrajový materiál — veľmi pružný, náročný na obrábanie |
| Hrúbka plechu | 0,25 – 0,45 mm podľa veľkosti a určenia hrotu |
Čisté zlato je príliš mäkké na to, aby z neho bol hrot — ohlo by sa pri prvom písaní. Preto sa leguje. Pri 18-karátovom zlate tvorí 750 dielov z tisíca čisté zlato, zvyšok je legovacia zložka, ktorá určuje mechanické vlastnosti.
Santini Italia opisuje zaujímavý detail: pre svoje hroty používajú zliatinu, kde je celý zvyšok po zlate tvorený výhradne meďou — bez striebra a bez paládia. Meď zliatinu výrazne spevňuje, ale súčasne robí materiál krehkejším pri tvárnení. Preto museli vyvinúť odlišný výrobný postup s viacerými valcovacími prechodmi, aby sa príliš stvrdnutý kov pri lisovaní nerozlomil.
Oceľový hrot nie je lacnejšia napodobenina zlatého — je to iný materiál s inými vlastnosťami. Oceľ je tvrdšia a menej pružná, takže oceľový hrot dáva pevnejší, priamejší pocit pri písaní. Zlato je mäkšie, takže sa pri tlaku mierne prehne a vracia sa späť — odtiaľ pochádza povestná „mäkkosť“ zlatých hrotov. Ani jedno nie je lepšie. Sú to dva rôzne zážitky z písania.
Mýtus o zlate a atramente
Zlato sa v hrotoch pôvodne používalo preto, že staré atramenty — najmä iron gall — boli kyslé a spôsobovali koróziu ocele. Zlato je chemicky inertné a odolá im. Moderná nehrdzavejúca oceľ tento problém nemá, takže dnes je zlato otázkou pocitu pri písaní a prestíže, nie chemickej nutnosti.
Príprava materiálu
Valcovanie — ako sa z prútika stane pás
Deformačné spevnenie, žíhanie a prečo hrot nemá rovnakú hrúbku po celej dĺžke
Zlato prichádza do výroby ako malý hranol alebo prútik. Musí sa z neho stať pás s presne definovanou hrúbkou — a to sa robí valcovaním v niekoľkých postupných prechodoch.
Pri valcovaní nastáva jav, ktorý metalurgovia volajú deformačné spevnenie (work hardening). Kov sa tvárnením stáva tvrdším a pevnejším, ale súčasne stráca ťažnosť — stáva sa krehkejším. Keby sa valcovalo bez prestávky, materiál by nakoniec praskol.
Riešením je žíhanie (annealing): pás sa medzi prechodmi zahreje na teplotu, pri ktorej sa vnútorné napätie uvoľní a kryštálová štruktúra sa čiastočne obnoví. Potom sa môže valcovať ďalej. Cyklus valcovanie → žíhanie → valcovanie sa opakuje, kým sa nedosiahne cieľová hrúbka.
Dôležitý detail: hrot nemá rovnakú hrúbku po celej dĺžke. Je hrubší pri päte, kde sa upína do sekcie a musí odolať namáhaniu, a tenší smerom k špičke, kde má byť pružný. Tento profil sa dosahuje riadeným valcovaním — a je jedným z hlavných faktorov, ktoré určujú, či bude hrot tuhý alebo mäkký.
„Kov vytvrdený meďou potrebuje niekoľko valcovacích prechodov, aby sa príliš stvrdnutý materiál nerozlomil.“— Santini Italia, o výrobe 18 kt zlatých hrotov
Prvý tvar
Vysekanie polotovaru
Lisovanie tisíckami kilogramov tlaku — a prečo sa tým kov ešte spevní
Pás kovu putuje do lisu. Ten z neho vysekáva ploché polotovary — pri niektorých výrobcoch najprv jednoduché kruhové terčíky, pri iných rovno obrys hrotu s ramenami a špičkou.
Zaujímavé je, čo sa pritom deje s materiálom. Lisovanie prebieha pod tlakom rádovo tisícok kilogramov a kov sa pritom ďalej stláča a spevňuje. Podľa opisu výrobného procesu z jednej britskej „perárne“ práve týmto tlakom kov získava pevnosť potrebnú na to, aby z neho mohol byť hrot — polotovar vychádzajúci z lisu je mechanicky iný materiál než pás, ktorý doň vstúpil.
Moderní výrobcovia dopĺňajú lisovanie CNC obrábaním, najmä pri zložitých tvaroch, dekoratívnych výrezoch a pri malých sériách, kde by sa lisovací nástroj neoplatil.
0,25 mm
typická hrúbka plechu pri špičke hrotu
#5 / #6
štandardné veľkosti hrotov JoWo a Bock
16+
ručných krokov pri zlatom hrote Santini
Detail s funkciou
Dýchací otvor — nie je dekorácia
Rozloženie napätia, koniec štrbiny a prečo je okrúhly
Okrúhly otvor na konci štrbiny má anglický názov breather hole, teda dýchací otvor — a to meno je zavádzajúce. Jeho hlavná funkcia nie je vedenie vzduchu, ale mechanika.
Keď na hrot zatlačíte, napätie sa koncentruje na konci štrbiny. Keby štrbina končila ostrým rezom, napätie by sa sústredilo do jediného bodu a materiál by tam po čase praskol — je to rovnaký princíp, pre ktorý sa v technike vŕtajú otvory na konci trhlín v plechu. Okrúhly otvor toto napätie rozloží po svojom obvode a hrot vydrží desaťtisíce ohybov bez únavového lomu.
Druhá funkcia je pružnosť. Čím ďalej je otvor od špičky, tým dlhšia je štrbina a tým väčšia je pružnosť hrotu. Flexibilné hroty preto mávajú dýchací otvor posunutý vyššie. A do tretice: otvor slúži ako malý zásobník atramentu a vyrovnáva tlakové zmeny — odtiaľ pochádza jeho meno.
Niektoré moderné hroty otvor nemajú vôbec. Je to konštrukčné rozhodnutie, nie šetrenie — tuhý hrot s krátkou štrbinou ho nepotrebuje.
Z roviny do priestoru
Tvarovanie do oblúka
Polomer zakrivenia ako hlavný regulátor tuhosti hrotu
Plochý polotovar sa v tvarovacom nástroji ohne do pozdĺžneho oblúka. Tento krok rozhoduje o mechanickom správaní hrotu viac než čokoľvek iné okrem hrúbky materiálu.
Princíp je rovnaký ako pri vlnitom plechu alebo pri kúsku papiera, ktorý ohnete do žliabku: zakrivenie mnohonásobne zvyšuje tuhosť v smere kolmom na ohyb. Plochý plech sa prehne ľahko, zakrivený oveľa ťažšie.
Čím výraznejší je oblúk, tým tuhší je hrot a tým menej sa jeho hroty pri tlaku roztvárajú. Plochší oblúk znamená pružnejší hrot a väčšiu ochotu k rozpätiu čiary. Vintage flexibilné hroty z počiatku 20. storočia majú preto charakteristicky plochší profil než moderné tuhé hroty.
Pri drahších hrotoch sa v tejto fáze lisujú aj dekoratívne prvky — gravírovanie, značka výrobcu, označenie rýdzosti zlata a veľkosti hrotu.
Kľúčová operácia
Zváranie guľôčky — 2500 °C na kove, ktorý sa taví pri 1100 °C
Osmiridium, mikrozváranie impulzom a ako vzniká guľôčka z drôtu
| Materiál guľôčky | osmiridium alebo zliatiny wolfrámu, ruténia, osmia a iridia |
| Priemer guľôčky | 0,3 – 1,0 mm podľa šírky hrotu (EF až BB) |
| Bod tavenia | osmiridium ≈ 2500 °C · zlato ≈ 1100 °C · oceľ ≈ 1430 °C |
| Metóda | mikrozváranie impulzným prúdom, laserové zváranie |
| Historický míľnik | John Holland použil iridiové zakončenie už v roku 1880 |
Toto je krok, kde sa výroba hrotu mení z tvárnenia plechu na metalurgickú operáciu na hranici možného.
Špička hrotu — tá časť, ktorá sa reálne dotýka papiera — nie je zo zlata ani z ocele. Je z mimoriadne tvrdej zliatiny kovov platinovej skupiny, ktorej sa tradične hovorí iridium, hoci moderné zliatiny čisté iridium obsahujú len zriedka. Bežnejšie ide o osmiridium alebo o zliatiny s wolfrámom a ruténiom. Dôvod je jednoduchý: zlato aj oceľ by sa opísaním papiera obrúsili za pár mesiacov. Osmiridium vydrží desaťročia denného písania.
Problém je v tom, že guľôčku treba na hrot pripevniť — a rozdiel bodov tavenia je dramatický.
Osmiridium~2500 °C
Oceľ~1430 °C
Zlato~1100 °C
Zvariť guľôčku taviacu sa pri 2500 °C na zlato, ktoré sa roztaví pri 1100 °C, znamená dodať teplo extrémne presne a extrémne krátko — tak, aby sa natavil len kontaktný bod a zvyšok hrotu zostal chladný. Rieši sa to impulzným mikrozváraním: energia sa dodá v krátkych, presne dávkovaných pulzoch. Výskumníci z Los Alamos National Laboratory potvrdili, že impulzný zvárací proces dáva jemnejšiu kryštalickú štruktúru a lepšiu ťažnosť zvaru než zváranie konštantným prúdom.
Ako vzniká guľôčka z drôtu
- Drôt z osmiridia sadrží kolmo na hrot, koncom mierne presahuje.
- Na koniec drôtu sa vyšle elektrický impulz— koniec sa nataví a povrchové napätie ho stiahne do tvaru polgule.
- Drôt sa odstrihne tesne za vzniknutou polguľou.
- Krok sazopakuje z druhej strany— z dvoch polgúľ vznikne kompletná guľôčka.
- Guľôčka sa privarí na špičku hrotu impulzom, ktorý nataví len kontaktné miesto.
Prečo sa hovorí „iridium“, keď tam iridium nie je
Názov je historický. V 19. storočí sa na zakončenie hrotov skutočne používalo prírodné osmiridium — minerál obsahujúci osmium a iridium. Moderné zliatiny sú optimalizované inak: obsahujú wolfrám, ruténium, niekedy rénium či kobalt. Pomenovanie „iridium tipping“ však zostalo — podobne ako „olovo“ v ceruzke, kde tiež žiadne olovo nie je.
Hrubé tvarovanie
Prvé brúsenie — z guľôčky sa stáva pero
Predbrúsenie pred štiepením a prečo poradie krokov záleží
Navarená guľôčka je na papier nepoužiteľná — je to guľa, nie hrot. Musí sa jej dať tvar, ktorý určí šírku a charakter čiary.
Tu sa výrobcovia rozchádzajú v poradí operácií. Časť brúsenia sa robí pred štiepením štrbiny — kým je guľôčka ešte celistvá, dá sa brúsiť ľahšie a bez rizika, že sa hroty rozostúpia. Bývalý pracovník britskej firmy na výrobu pier spomína, že tvarovanie špičky sa robilo pred štiepením, a preto sa hroty museli následne vizuálne zarovnávať.
Práve tvar guľôčky určuje, či pôjde o klasickú okrúhlu špičku (F, M, B), alebo o špeciálny brus — stub s plochým čelom, italic s ostrými hranami, architect s opačnou orientáciou plochy. Šírka čiary sa udáva v desatinách milimetra: EF okolo 0,3 mm, M okolo 0,6 mm, BB nad 1 mm.
Japonské vs. európske značenie
Japonské hroty sú spravidla o jeden stupeň užšie než európske pri rovnakom označení. Japonské M sa blíži európskemu F, japonské F európskemu EF. Pri objednávaní z Japonska sa preto oplatí zvoliť o stupeň širší hrot, než ste zvyknutí používať v európskych perách.
Najkritickejší rez
Štiepenie — kotúč tenší ako ľudský vlas
Jeden rez, ktorý rozdelí hrot na dva a umožní kapilárny tok
Bez štrbiny by hrot nepísal. Atrament sa k papieru dostáva práve kapilárnou silou v tejto medzere — a jej šírka, rovnomernosť a hĺbka rozhodujú o tom, či bude pero písať mokro, sucho, rovnomerne alebo vôbec.
Rez vedie od dýchacieho otvoru až cez navarenú guľôčku. Santini Italia opisuje nástroj jednoducho: rotujúci kotúč tenší ako ľudský vlas. Ľudský vlas má priemer 50 až 100 mikrometrov — rezný kotúč je teda tenší než 0,05 mm. Moderné prevádzky používajú aj laserové rezanie, ktoré nemá mechanický kontakt a nevytvára otrep.
Rez musí prejsť cez dva materiály naraz: cez mäkké zlato alebo oceľ a cez osmiridium, ktoré je niekoľkonásobne tvrdšie. To je dôvod, prečo je táto operácia technicky najnáročnejšia z celého procesu — a prečo sa v starších prevádzkach štiepači radili na vrchol pracovnej hierarchie.
Po štiepení sa hrot stáva krehkým — dva hroty sú teraz samostatné pružiny spojené len pri päte. Odtiaľto sa s ním zaobchádza výrazne opatrnejšie.
„Telo hrotu dokončíme tak, že ho rozrežeme napoly rotujúcim kotúčom tenším ako ľudský vlas.“— Santini Italia, popis výroby zlatého hrotu
Presnosť v mikrónoch
Zarovnanie hrotov
Prečo posun o stotinu milimetra znamená škrabajúce pero
Po rozštiepení musia obe polovice guľôčky ležať presne v jednej rovine. Ak je jedna čo i len o niekoľko stotín milimetra vyššie, pero bude škrabať, vynechávať alebo písať nepredvídateľne podľa uhla natočenia.
Kontrola sa robí pod lupou so zväčšením 10× a viac. Technik sa pozerá na hrot priamo zpredu — pri správnom zarovnaní vidí jednu súvislú guľôčku, pri nesprávnom sú viditeľné dve úrovne. Náprava sa robí jemným tlakom na vyššie postavený hrot. Kov má pamäť, takže tlak treba niekoľkokrát zopakovať, kým zostane v novej polohe.
Zarovnanie je aj prvá vec, ktorú kontroluje každý technik, ktorý má hrot upravovať. Brúsiť nezarovnaný hrot znamená nenávratne ho poškodiť — výsledok už nikdy nebude symetrický.
Ako si skontrolovať hrot doma
Stačí lupa so zväčšením 10× (stojí pár eur) a dobré svetlo. Pozerajte sa na hrot presne zpredu, proti svetlu. Ak vidíte na guľôčke schod medzi ľavou a pravou polovicou, hroty nie sú zarovnané — a to je najčastejšia príčina toho, že nové pero škrabe. Oprava jemným tlakom nechtom je možná, ale pri drahom pere sa oplatí zveriť ju odborníkovi.
Posledný krok
Leštenie a skúška písaním
Ruka remeselníka, ktorú nenahradí žiadny stroj
Po štiepení zostávajú na hrote mikroskopické otrepy a stopy po reze. Odstraňujú sa jemným brúsením a leštením — v priemyselnej výrobe aj omieľaním v bubnoch s drevenými kúskami a drvenými mandľovými škrupinami. V remeselnej výrobe sa leští ručne, na brúsnych papieroch, mylarových fóliách a leštiacich pastách.
Posledný krok nie je technologický. Je ľudský. Remeselník vezme hrot, namočí ho a skúša ho písaním v desiatkach rôznych polôh a uhlov — lebo každý pisateľ drží pero inak a hrot musí fungovať v celom rozsahu bežných uhlov. Tam, kde cíti odpor alebo zachytenie, hrot ešte doleští.
Santini Italia to formuluje priamo: najcennejšie na celom procese nie je zlato ani iridium, ale ruka skúseného remeselníka, ktorý špičku hrotu prejde v nespočetných polohách s jediným cieľom — aby ste písali s radosťou.
„Ale viete, čo je to najcennejšie? Je to ruka skúseného remeselníka, ktorý s vášňou a úplne ručne skúša špičku hrotu, vyhladzuje ju s múdrosťou a skúsenosťou v nespočetných polohách ruky.“— Santini Italia
Tento posledný krok je zároveň dôvodom, prečo existuje celá profesia nibmeistrov — technikov, ktorí hroty upravujú na mieru konkrétnemu pisateľovi. Sadnú si s vami, sledujú ako píšete, a hrot prebrúsia presne pod váš uhol, tlak a rýchlosť. To, čo robí továreň pre priemerného pisateľa, robí nibmeister pre vás konkrétne.
Kto to dnes robí
Výrobcovia hrotov — vlastná výroba vs. dodávatelia
JoWo, Bock a značky, ktoré si hroty robia samy
Ešte pred pol storočím si veľké značky vyrábali všetko samy. Dnes je situácia iná: väčšina výrobcov pier navrhuje a montuje, ale hroty odoberá od špecializovaných dodávateľov. Dôvod je ekonomický — stroje na výrobu hrotov sa vyplatia len pri veľkých sériách.
Dvaja nemeckí dodávatelia dominujú celému trhu: JoWo a Bock. História JoWo siaha až do roku 1852, keď firma vznikla pod menom Heintze & Blanckertz — bola to prvá nemecká výrobňa oceľových hrotov. Od roku 1913 mala vlastnú valcovňu. Berlínsku továreň počas druhej svetovej vojny čiastočne zničilo bombardovanie, po vojne bola obnovená a znárodnená ako VEB Berliner Schreibfeder.
Dôležité je pochopiť, že hroty od rovnakého dodávateľa nemusia byť rovnako kvalitné. JoWo aj Bock vyrábajú podľa špecifikácií konkrétneho zákazníka — a každá značka si nastavuje vlastné požiadavky a vlastnú výstupnú kontrolu.
| Kategória | Značky | Poznámka |
|---|---|---|
| Vlastná výroba hrotov | Pilot · Sailor · Platinum · Aurora · Lamy · Montblanc · Pelikan · Parker · Waterman · Scribo | Kompletná kontrola nad charakterom hrotu; typicky japonské a veľké európske značky |
| Vlastná výroba od r. 2020 | Visconti | Vlastné 14 kt a 18 kt hroty Giotto a Giottino |
| Hroty od JoWo | Montegrappa · Esterbrook · Conklin · TWSBI a ďalšie | Firma založená 1852 ako Heintze & Blanckertz, prvý nemecký výrobca oceľových hrotov |
| Hroty od Bock | Kaweco · Otto Hutt · Onoto · Pineider a ďalšie | Nemecký výrobca, široká ponuka oceľových aj zlatých hrotov |
| Malosériová výroba | Santini Italia a ďalší talianski výrobcovia | 18 kt hroty vo veľkostiach 5, 6 a 8; viac ako 16 ručných krokov na kus |
Čo to znamená pre kupujúceho
Štandardizované hroty JoWo a Bock veľkosti #5 a #6 majú tú výhodu, že sú zameniteľné. Ak vám hrot nevyhovuje, môžete si kúpiť náhradný a jednoducho ho vymeniť. Perá s vlastnými upravenými hrotmi túto možnosť neponúkajú — výmena znamená servis u výrobcu.
Gram kovu a stoosemdesiat rokov skúseností
Keď si položíte vedľa seba všetky kroky — legovanie, valcovanie so žíhaním, lisovanie, vŕtanie otvoru, tvarovanie do oblúka, mikrozváranie pri 2500 °C, brúsenie, štiepenie kotúčom tenším ako vlas, zarovnanie pod lupou, leštenie a skúška rukou — začne dávať zmysel, prečo dobrý hrot stojí toľko, koľko stojí.
A dáva zmysel aj niečo ďalšie: prečo je hrot tá časť pera, na ktorej sa neoplatí šetriť. Telo pera môže byť z akrylu za pár eur alebo z ebonitu za desaťnásobok — písanie to ovplyvní minimálne. Hrot ovplyvní každý jediný ťah.